グアラ・トップ750ml空き瓶販売
| 製品名 | グアラ・トップ750ml空き瓶販売 |
|---|---|
| 参考文献 | HK-005 |
| ガラスの色 | スーパーフリント/エクストラ・ホワイト・フリント |
| ボトル形状 | 丸型 |
| フィニッシュ | グアラ・キャップ |
| 入口口径 | 21.5 mm |
| ガラスベースの厚さ | 20.2 mm |
| ボトルの高さ | 273 mm |
| 長さ | 108.3 mm |
| 重量 | 620g |
説明
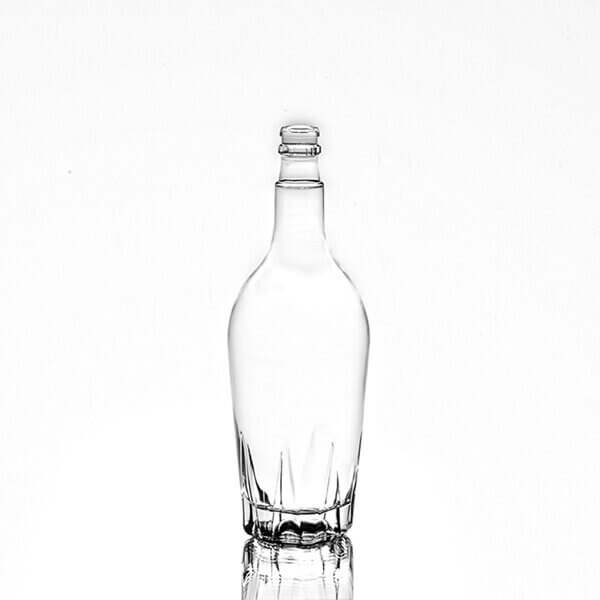
750mlの空の白色透明ガラス製ボトル(グアラキャップ仕様)を販売中です。モデルHK-005は、最も人気のある酒類用ボトルの一つで、優雅な形状と、ボトルの底部に刻まれたラインが特徴です。グアラキャップにより、液体の注ぎ量を簡単に調整できます。コルク栓やスクリューキャップへの変更も承ります。.
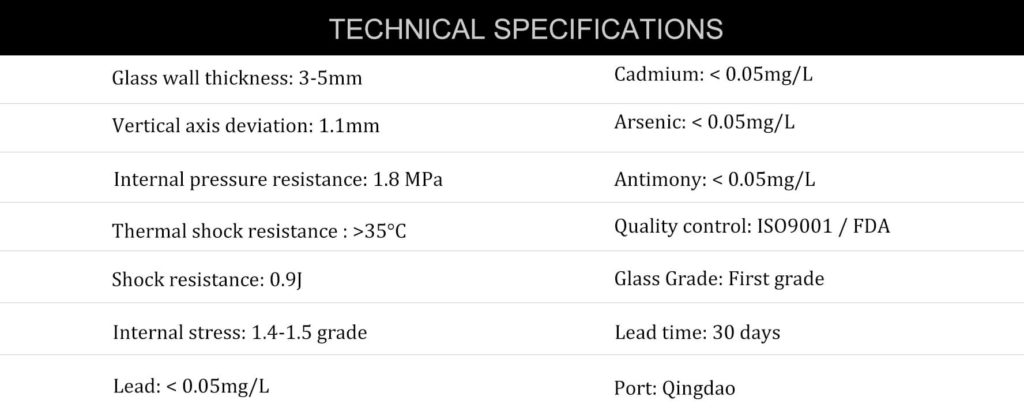
750mlガラス瓶の詳細

デコレーション・アプリケーション
- 750mlのガラス瓶にデカールと印刷のロゴ、OEMは大歓迎です。
- フロストガラスのボトルは、ウォッカのボトルとして人気を集めている。
- エンボスは、広くカスタマイズされたガラスウォッカボトル、ブランデーボトル、テキーラボトルと他のスピリッツのために使用されます。私達はガラスに直接顧客のブランド名かロゴを浮彫りにするか、または刻みます、型は蒸溜所によって所有されることを意味します。
- 電気メッキはガラス瓶に光沢と明るい感じをもたらし、この種の瓶は通常、高価格で、最高級の市場向けである。
シーpping/貨物情報
中国最大のガラス瓶工場の一つとして、私たちはホットセールボトルのために十分な在庫を供給し、ほとんどが私たちの標準的なガラス瓶です。そのため、クリスマスセールや新年セールなどのホットセールシーズンには、7-10日納期の緊急注文が可能です。
- 10年以上のガラス瓶製造の経験を持って、私たちは何千ものガラス瓶のモデルを開発しました。私達は顧客の選択のための異なった種類のびんの設計を持っている、ほとんどの顧客は準備ができた型であるHIKINGの存在するびんから彼らの好みのガラスびんを見つけることができる。このような注文の納期は25-30日です。
- 蒸留所によっては、専用の酒瓶を所有しています。このように、ガラス瓶の図面、ガラス瓶のサンプル、ガラス瓶の写真さえ提供していただければ、同じガラス瓶を開発またはコピーします。金型のリードタイムは15日です。
ガラス瓶包装
- 標準的なカートン包装は、印刷のガラス瓶に使用されます。摩擦を避けるために下見板がある。
- パレット包装は、ガラス瓶の積み下ろしが簡単にできる方法です。また、最も経済的な梱包方法です。
- 特注カラーボックス包装は最も複雑なガラス瓶包装である。顧客は箱のアートワークを提供し、ガラス瓶会社は瓶と箱を提供する。
ガラス瓶のTIPS
ガラス瓶の欠陥とその原因。ガラス瓶の欠陥には多くの種類がありますが、大きく2つのタイプに分類できます。1つは、ガラス溶融工程で生じる欠陥で、小さな気泡、石、縞模様、結節(すなわち、ガラスビーズや腫瘤)などが挙げられます。 もう一つは、成形工程で生じる欠陥である。後者の欠陥は、フィーダーやボトル成形機の操作を変更することで解消できる。1. ボトル上部の欠陥 (1) 口部のひび割れ(破裂)。ボトル口部から縦方向に伸びる模様は、温度が低すぎる。 せん断不良。ボトル上部の材料が厚すぎる。コアが冷たすぎてガラスと接触する時間が長すぎる、またはコアが汚れている。コアの挿入が激しすぎたり、位置が不適切であったりした。コアが長すぎる。 ブローヘッドの深さが浅すぎる、中心がずれている、ブロー圧が高すぎる、または圧縮空気に水分が含まれている。金型側のボトル口に冷却風が不適切に吹き付けられている。(2)口部のひび割れ(フライドスクリュー)。ボトル口部に生じる浅いひび割れ。 フリットが冷たすぎたり、先端が鋭すぎたりしている。せん断不良(はさみ跡やバリのある切り口)。ブロー金型とトップ金型の連携不良、トップ金型の不安定、およびブロー金型が開いている際にトップ金型が駆動される。口部クランプアームが水平になっていない。 フリッピングヘッドの勢いが強すぎる、空気圧が高すぎる、または時間が長すぎる。ティッピング機構の端部の緩衝が不十分。コアスリーブが高すぎる、または低すぎる。(3) ボトル口の不十分。ボトル口やネジ山部分のガラス量が不足している。 ドロップ温度が高すぎる、または低すぎる。ゴブヘッドが鋭すぎる、あるいは厚すぎる。中心が正確でない。空気圧や時間が不十分、フリッティングヘッドの不具合、または空気の供給不足。一次金型の射出が不十分。一次金型内の油や水が、ガラス材料の金型への流入を妨げている可能性がある。 ダイとコアのクリアランスが狭すぎる。一次金型とダイの不整合。吹き込み開始が早すぎる。(4) ボトル口が丸くない(平らな口)。ボトル口が平ら、または変形している。ドロップ温度が高すぎる。吹き込みが不十分、または時間が短すぎる。 コアの接触時間が短すぎるか、または送気時間が短すぎる。ダイの温度が高すぎて、ボトルの口部の冷却が不十分である。ジョーの直径が小さすぎるか、ジョーの中心位置が不均一である。送気圧力が低すぎるか、または送気圧力が高すぎる。(5)口径が小さい(目が小さい、口径が小さい)。 ボトルの口径が小さい。ドロップ温度が高すぎ、ヘッド形状が鋭すぎる。コアとフリットの接触時間が長すぎ、コアの温度が適切でない。コアが汚れすぎているか、一次金型に油分が付着しすぎている。ブロー開始が遅すぎる。 コアの設計が不適切である。一次金型および金型の冷却空気が不適切に使用されている。ブロー圧力が小さい。ボトルクランプの内径が小さすぎる。.